魏州, Ningbo Weishuo Moulding and Plastic Products Co., Ltd. は、要求の厳しいプラスチック製造用途向けの精密金型ソリューションを専門としています。あ小型高キャビティリモコンハウジング用の精密射出成形金型メーカーが効率的な大量生産をサポートしながら、一貫性があり魅力的で正確に適合する電子エンクロージャを製造できるように支援します。バランスの取れたキャビティ設計、最適化されたホット ランナー システム、精密機械加工、信頼性の高い排出機構を組み合わせることで、メーカーは寸法の一貫性、表面品質、アセンブリのパフォーマンスを向上させることができます。
小さなリモコンのハウジングはシンプルに見えるかもしれませんが、その製造には相互に関連したいくつかのエンジニアリング上の課題が伴います。薄い壁、狭いボタン開口部、スナップフィット構造、装飾表面、および複数のキャビティはすべて、慎重な金型設計を必要とします。効果的な精密射出成形金型は、溶融プラスチックを均一に分配し、収縮を制御し、寸法精度を維持し、完成した部品を変形せずにリリースする必要があります。
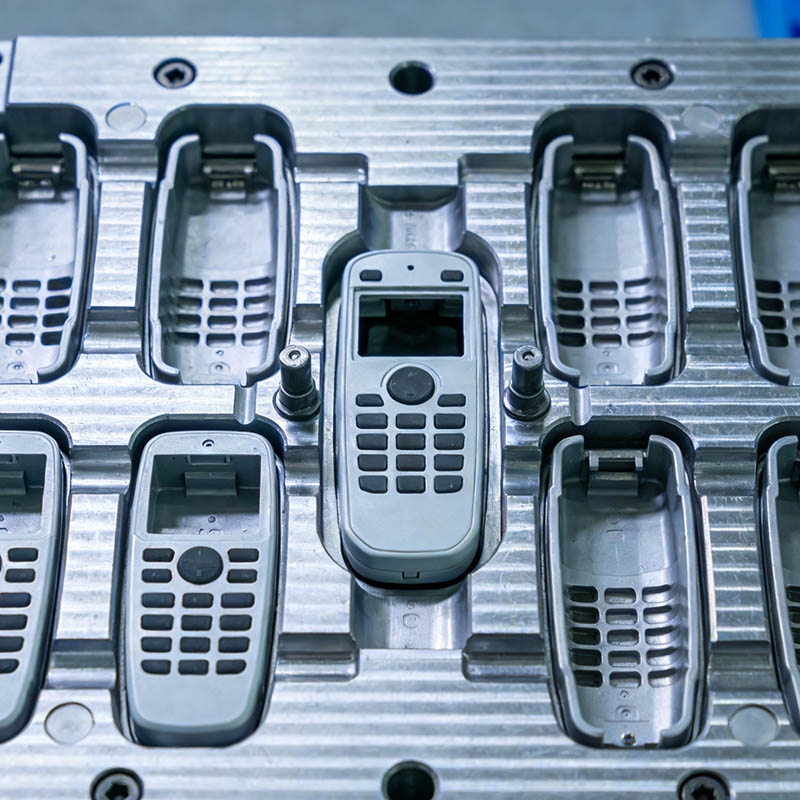
高キャビティ射出成形金型は、1 回の射出サイクルで複数のプラスチック部品を製造するように設計されたツーリング システムです。リモコンハウジングの場合、このアプローチによりサイクルあたりの生産量が増加し、各コンポーネントに割り当てられる成形コストが削減され、大量の生産注文に対応できます。
一般的なリモコン アセンブリには、上部ハウジング、下部ハウジング、バッテリー カバー、ボタン サポート、およびその他の内部コンポーネントが含まれています。製品設計、生産要件、コンポーネントの形状に応じて、メーカーは個々の部品に専用の金型を開発したり、生産戦略に適したマルチキャビティ構成を評価したりする場合があります。
の主な目的は、小型高キャビティリモコンハウジング用の精密射出成形金型単にキャビティ数を最大化するだけではありません。それは、生産量、寸法の一貫性、サイクルタイム、工具への投資、およびメンテナンス要件の間の実際的なバランスを達成することです。
たとえば、キャビティを追加すると理論上の出力が増加しますが、それはランナー システム、冷却レイアウト、通気、および突き出し機構が金型全体で一貫して動作する場合に限られます。設計のバランスが崩れると、部品の重量が異なったり、充填が不完全になったり、キャビティ間で寸法が変動したりする可能性があります。
家庭用電化製品、家電制御装置、産業用リモート コントロール デバイスを供給するメーカーにとって、金型エンジニアリングを成功させるには、部品の形状と生産目標の関係から始まります。
小さなプラスチック製の筐体では、比較的小さな成形欠陥が外観と組み立ての両方に影響を与える可能性があるため、慎重な管理が必要です。ハウジングは一見問題ないように見えても、ボタンの取り付け、ネジの締め付け、または最終製品の組み立ての際に問題が発生することがあります。
リモコンのハウジングには、多くの場合、ネジボス、位置決めピン、スナップフィットクリップ、バッテリーコンパートメント、狭い嵌合エッジが含まれています。一貫した組み立てをサポートするには、これらのフィーチャーが合意された寸法公差内に収まっていなければなりません。
エンジニアはキャビティの寸法を決定する際に、材料の収縮、金型温度、保圧圧力、冷却の違いを考慮する必要があります。公差要件は、すべての表面に同じ公差を適用するのではなく、各フィーチャの機能に基づく必要があります。
高キャビティ金型では、すべてのキャビティが同等の加工条件下で適切な量の溶融プラスチックを受け取る必要があります。ランナーの長さ、ゲートの形状、流動抵抗、または温度の違いにより、キャビティごとにばらつきが生じる可能性があります。
バランスのとれたランナー レイアウトと適切なゲート位置は、これらの違いを軽減するのに役立ちます。モールド フロー解析により、ツーリングが完成する前に潜在的な充填問題を特定することもできます。
リモコンのハウジングは、目に見える消費者向けのコンポーネントです。フローマーク、ウェルドライン、ヒケ、バリ、傷、不均一な質感は、知覚される製品の品質に影響を与える可能性があります。
表面要件は早期に確立する必要があります。光沢のある表面、マットな質感、細かい粒子パターン、装飾仕上げには、異なるキャビティ加工と研磨戦略が必要になる場合があります。
薄肉セクションや不均一な肉厚は、収縮差を引き起こす可能性があります。ハウジングが十分な寸法安定性を得る前に取り出される場合、ハウジングが曲がったり、応力に関連した欠陥が発生したりする可能性があります。
均一な壁厚、効果的な冷却、適切な抜き勾配、適切に配置されたエジェクタ コンポーネントは、これらのリスクの軽減に役立ちます。
信頼性の高い精密金型は、複数の設計機能を 1 つの調整されたシステムに統合します。最も重要な要素は、ハウジングの形状、樹脂の選択、外観上の期待、および予想される生産量によって異なります。
キャビティとコアは、成形部品の外部および内部の形状を決定します。 CNC 加工、放電加工 (EDM)、および適切な仕上げ方法により、狭い溝、ネジボス、ボタン開口部、スナップフィット機能などの複雑な細部を作成できます。
設計レビュー中に重要な寸法を特定する必要があります。これらには、ハウジングの周囲、合わせ面、ボタン穴の位置、取り付け機能、およびバッテリー カバーのインターフェースが含まれる場合があります。検査計画は、アセンブリと製品の機能に直接影響する寸法に焦点を当てることができます。
ホット ランナー システムは、コールド ランナーの無駄を削減し、適切なマルチキャビティ用途での効率的な材料供給をサポートします。ただし、パフォーマンスは樹脂、キャビティ レイアウト、ゲート タイプ、温度制御、およびメンテナンス戦略によって異なります。
小型の電子ハウジングの場合、充填効率と外観上の要件のバランスを考慮してゲートの位置を選択する必要があります。ゲートの位置が不適切だと、目に見える跡がついたり、敏感な領域にウェルド ラインが発生しやすくなる場合があります。
必要に応じて、順次バルブ ゲートを使用することで、溶融物の供給をさらに制御できます。その適合性は、部品の形状、生産量、工具コストに照らして評価する必要があります。
冷却はサイクル タイム、収縮、反り、寸法安定性に影響します。適切に設計された冷却レイアウトは、成形部品のさまざまな領域から熱をより均一に除去するのに役立ちます。
冷却チャネルは、熱を保持する可能性のある壁の厚さ、ボス、リブ、その他の機能の周囲に計画する必要があります。シミュレーションと試作成形は、さらなる最適化が必要な領域を特定するのに役立ちます。
小さなハウジングには、部品の取り外しを複雑にする深いリブ、くぼんだ細部、または繊細なクリップが含まれている場合があります。エジェクター ピン、スリーブ、リフター、またはスライダーを適切に配置すると、形状が必要とする場合に信頼性の高い脱型をサポートできます。
効果的な換気も同様に重要です。閉じ込められた空気は、特に流路の端付近で不完全な充填や焼け跡を引き起こす可能性があります。許容できないフラッシュを発生させずに空気を放出できるように、通気口を慎重に設計する必要があります。
材料の選択は、ハウジングの強度、耐衝撃性、寸法安定性、表面の外観、および加工挙動に直接影響します。適切な樹脂は、製品の動作環境と性能要件によって異なります。
これらの材料は、エンジニアリングのレビューがなければ互換性がありません。各樹脂には、独自の収縮挙動、溶融処理ウィンドウ、感湿性、および表面特性があります。ガラス繊維強化材、難燃性添加剤、または着色剤は、金型の設計と加工にさらに影響を与える可能性があります。
メーカーは、加工を開始する前に必要な仕上げを定義する必要もあります。鏡面研磨、テクスチャード加工された表面、エッチングされたパターンは、ツーリングプロセスや成形品のリリース動作を変える可能性があります。
リモート コントロール エンクロージャ設計の詳細については、このカスタム リモート コントロール プラスチック ハウジングのリファレンスを確認し、独自の製品仕様に照らして材料と仕上げのオプションを評価してください。
金型構成を選択するには、キャビティの数以上の評価が必要です。次の表は、高精度リモート コントロール ハウジング プロジェクトの一般的な設計上の考慮事項をまとめたものです。
| 設計要素 | 主な目的 | 潜在的な利点 | 重要な評価ポイント |
|---|---|---|---|
| キャビティ構成 | サイクルごとに生産される部品を決定する | プロセスのバランスが取れている場合、より高い生産量が得られます | 生産需要、プレス能力、金型予算 |
| ランナーとゲートのレイアウト | 溶けたプラスチックを分配する | より安定した空洞充填 | 圧力損失、ゲート痕、キャビティバランス |
| 冷却チャネル | 熱除去を制御する | 寸法安定性とサイクル効率の向上 | 温度均一性と冷却時間 |
| キャビティ表面仕上げ | 指定された外観を実現する | より一貫した光沢または質感 | 化粧品の規格と剥離性能 |
| イジェクト機構 | 離型成形品 | 排出関連の欠陥の減少 | 部品の形状、抜き勾配、およびエジェクターの位置 |
| 精密検査 | 重要な工具の寸法を確認する | 寸法管理の向上 | 測定方法と文書化された許容差 |
| 予防保守 | 工具の状態を維持する | より予測可能な長期生産 | 摩耗箇所、清掃間隔、および交換部品 |
最適な構成とは、持続可能な総コストで顧客の品質と納期の目標を達成する構成です。設計により過剰なスクラップが発生したり、メンテナンスが困難になったり、生産が不安定になったりする場合、初期の金型価格が低くても、長期的な価値は最良とは言えない可能性があります。
構造化された開発プロセスにより不確実性が軽減され、メーカーが本格的な生産前に問題を特定できるようになります。高キャビティのリモート コントロール ハウジング プロジェクトの場合、次の段階が特に重要です。
金型設計者、射出成形チーム、製品エンジニアの間の初期のコラボレーションは特に貴重です。スナップフィット、ゲートの位置、または壁の厚さの変更は、設計中は安価ですが、金型が完成した後はコストが高くなります。
品質管理では、工具自体とそれから製造されるプラスチック部品の両方を検証する必要があります。精密金型は、合意された仕様を満たす部品を繰り返し製造できる場合にのみ商業的に成功します。
三次元測定機 (CMM)、光学測定システム、ゲージ、および表面検査ツールは、チェックする形状に応じて選択できます。測定方法は、図面の要件と必要な精度のレベルに一致する必要があります。
大量生産プログラムの場合、文書化された検証計画には、初品検査、寸法レポート、合意されたサンプル承認基準、および継続的なプロセス監視が含まれます。大量生産を開始する前に、顧客とサプライヤーが共同で合格基準を確立する必要があります。
サプライヤーの選択は、工具開発、生産の安定性、長期的な運用コストに直接影響します。購入者は、価格と納期の約束とともにエンジニアリング能力を評価する必要があります。
注文する前に、次の質問について検討してください。
Weisho の金型製造ポートフォリオには、精密金型ソリューションとホット ランナー精密制御システムが含まれます。購入者が評価する小型高キャビティリモコンハウジング用の精密射出成形金型ツーリングの仕様を最終決定する前に、キャビティのレイアウト、表面要件、材料の選択、生産目標についてエンジニアリング チームと話し合うことができます。
魏州 の主要な利点である金型ソリューションを調べて、その金型エンジニアリング能力、製造アプローチ、品質保証の実践について詳しく学びましょう。
高キャビティ金型は 1 回の射出サイクルで複数の部品を製造できるため、潜在的な生産量が増加し、部品あたりの成形コストが削減されます。実際の節約額は、キャビティ数、サイクルタイム、材料消費量、スクラップ率、機械稼働率、メンテナンスコストによって異なります。
ABS は、汎用電子エンクロージャの一般的なオプションです。 PC/ABS、PC、PP も特定の用途に適している場合があります。最終的な選択では、耐衝撃性、熱暴露、表面外観、寸法安定性、樹脂の加工要件を考慮する必要があります。
ランナーのバランスを改善し、ゲートの位置を最適化し、均一な冷却チャネルを設計し、効果的な通気を提供し、体系的なトライアルを通じて成形プロセスを検証できます。個々のキャビティからのサンプルを比較することは、生産全体に影響を及ぼす前に、局所的な問題を特定するのに役立ちます。
ホット ランナー システムは、コールド ランナーの無駄を削減し、適切な金型設計での材料供給の制御をサポートします。その有効性は、樹脂、ゲート配置、温度制御、キャビティ構成、および必要な表面品質によって異なります。これらは、ツールと運用の予算全体に照らして評価する必要があります。
有用な情報には、2D 図面、3D CAD ファイル、材料仕様、ターゲット キャビティ数、推定年間量、寸法公差、表面仕上げ要件、利用可能な射出成形機の仕様、および予想される納品マイルストーンが含まれます。これらの詳細を共有することは、サプライヤーがより正確な技術提案を作成するのに役立ちます。
試作サンプル、寸法検査報告書、外観評価、組立検証をご依頼ください。マルチキャビティツーリングの場合は、キャビティごとの比較と、プロセスが繰り返しのサイクルにわたって一貫した生産量を維持できるという証拠を求めてください。
修正の実現可能性は、設計変更の性質、関連する金型領域で利用可能な鋼材、冷却とランナーのレイアウト、金型の改訂の程度によって異なります。購入者は、変更を承認する前に、明確なエンジニアリング変更プロセスを確立し、コストとスケジュールへの影響を確認する必要があります。
高キャビティのリモート コントロール ハウジング金型は、精度、外観、サイクル効率、長期信頼性のバランスを保つ必要がある生産投資です。慎重なキャビティ レイアウト、最適化された材料供給、効果的な冷却、信頼性の高い排出、構造化された品質検証はすべて、一貫した成形コンポーネントに貢献します。適切なツーリング戦略は、製品要件を明確に理解することから始まり、試作成形、プロセスの最適化、予防保守まで続きます。
魏州 は、精密ツーリングと高効率生産に対するエンジニアリングに重点を置いたアプローチで金型プロジェクトをサポートします。新しいリモート コントロール エンクロージャを開発している場合、または既存の製造プロセスをアップグレードしている場合は、お問い合わせ図面、材料要件、目標出力、品質への期待について話し合います。当社のチームは、適切な金型構成を評価し、お客様の製品仕様と生産目標に合わせたソリューションの開発をお手伝いします。